
Quando si sceglie tra a compressore d'aria a pistoni e un compressore d'aria a vite , la decisione si riduce a tre fattori fondamentali: ciclo di lavoro, volume della domanda d'aria e budget. Come risposta diretta: I compressori a pistoni sono la scelta giusta per applicazioni intermittenti a volume ridotto con un budget iniziale limitato , mentre I compressori d'aria a vite sono progettati appositamente per il funzionamento industriale continuo e con volumi elevati dove l’efficienza energetica e il tempo di attività nel corso degli anni di servizio giustificano il costo di capitale più elevato. Scegliere il tipo sbagliato per la propria applicazione porta a guasti prematuri, costi energetici eccessivi o aria cronicamente insufficiente: tutti problemi costosi da risolvere dopo l'installazione.
Come funziona ciascun tipo di compressore
Come funziona un compressore d'aria a pistone
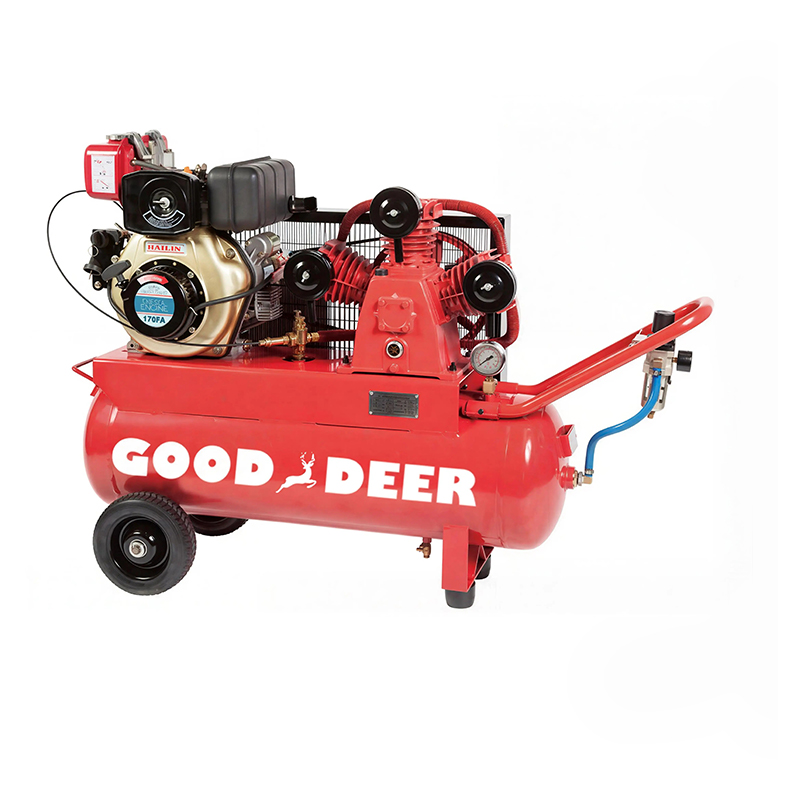
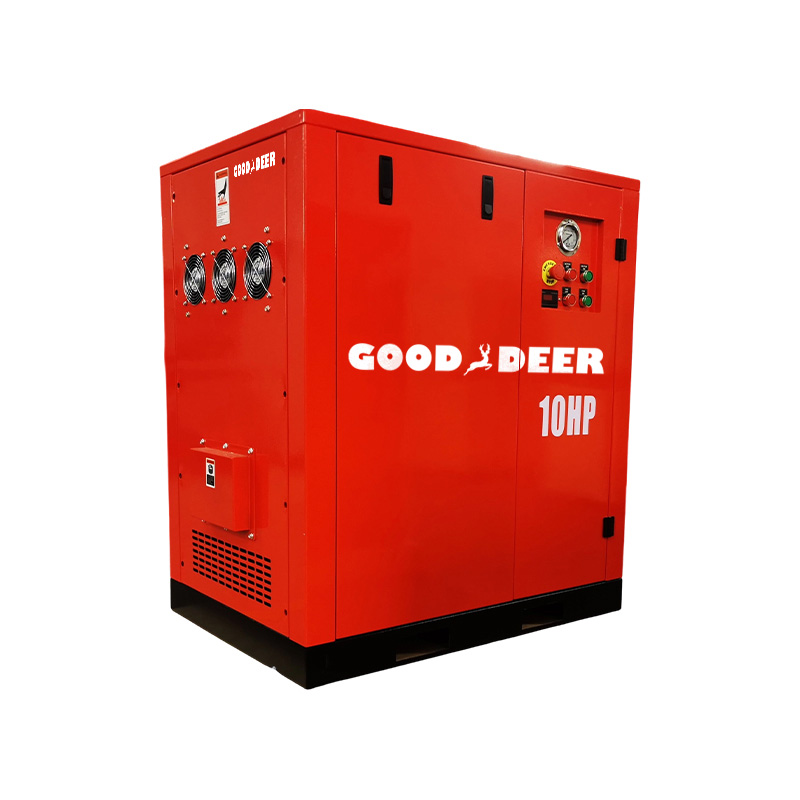
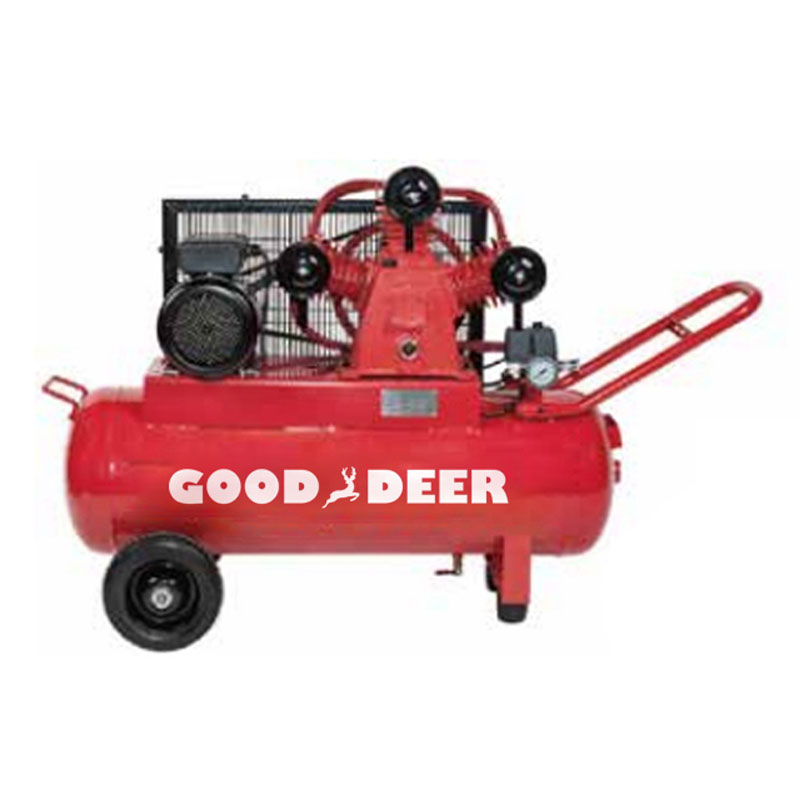
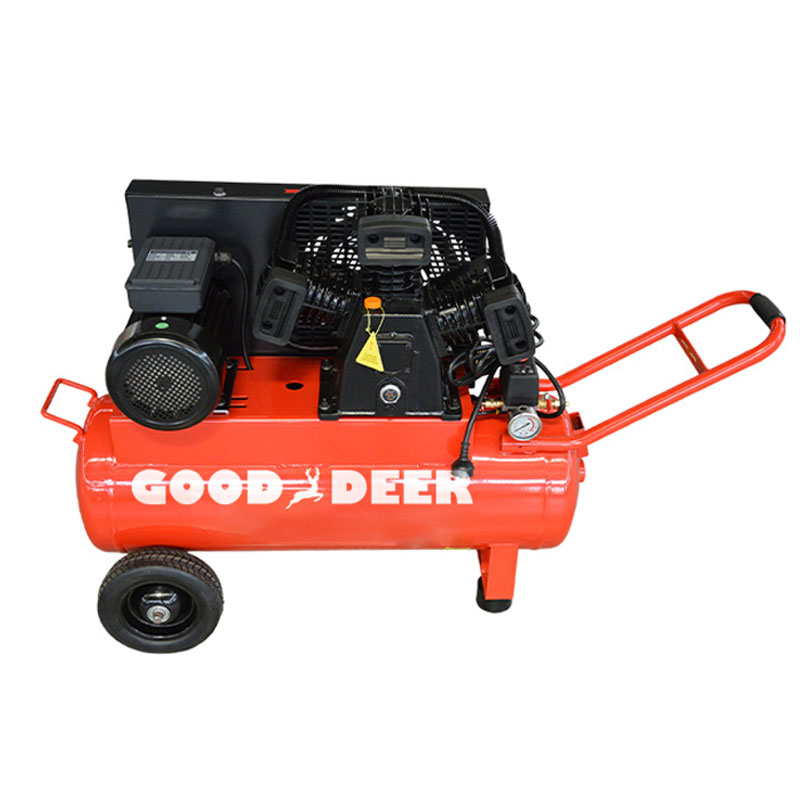
Un compressore d'aria a pistoni, chiamato anche compressore alternativo, utilizza uno o più pistoni azionati da un albero a gomiti per comprimere l'aria all'interno di un cilindro. Quando il pistone si abbassa, aspira l'aria attraverso una valvola di aspirazione. Mentre risale, spinge l'aria attraverso una valvola di scarico in un serbatoio di stoccaggio. Questo è un aspetto fondamentale processo intermittente e ciclico : il pistone comprime un volume fisso di aria per corsa, lo immagazzina in un serbatoio ricevitore, quindi si spegne quando il serbatoio raggiunge la pressione di spegnimento.
I compressori a pistoni sono disponibili in configurazioni monostadio (pressioni fino a 150 psi/~10 bar ) e configurazioni a due stadi (fino a 175–200 psi/12–14 bar ), dove l'aria viene compressa due volte con intercooler tra gli stadi per una maggiore efficienza a pressioni elevate.
Come funziona un compressore d'aria a vite
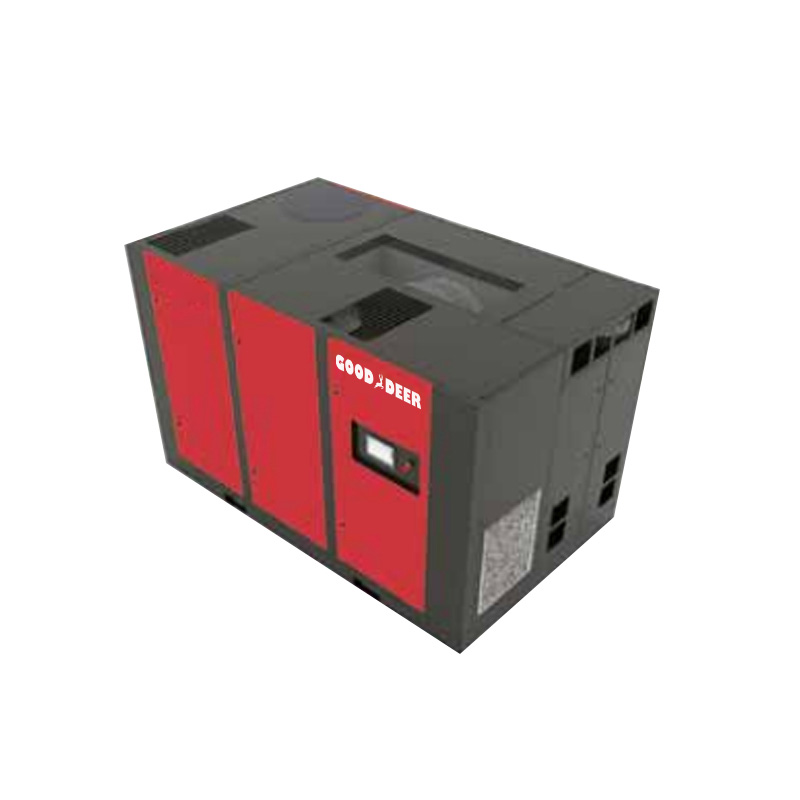
Un compressore d'aria rotativo a vite utilizza due rotori elicoidali ingranati, uno maschio e uno femmina, che ruotano in direzioni opposte all'interno di un alloggiamento lavorato con precisione. Quando i rotori girano, l'aria viene aspirata da un'estremità, intrappolata nello spazio progressivamente ridotto tra i lobi del rotore e scaricata a pressione maggiore dall'altra estremità. Questo è un processo di compressione continua senza pulsazioni e senza necessità di serbatoio ricevitore in molte applicazioni. La maggior parte dei compressori a vite industriali sono a iniezione d'olio (l'olio inonda la camera di compressione per sigillare gli spazi liberi, raffreddare l'aria e lubrificare i rotori), sebbene esistano varianti senza olio per applicazioni sensibili.
I compressori a vite normalmente funzionano a 100–200 psi (7–14 bar) per uso industriale standard, con modelli specializzati ad alta pressione che raggiungono 500 PSI (35 bar) o più.
Compressore a pistone e a vite: confronto diretto delle specifiche
| Parametro | Compressore d'aria a pistone | Compressore d'aria a vite |
|---|---|---|
| Metodo di compressione | Alternativo (intermittente) | Rotary (continua) |
| Ciclo di lavoro tipico | 25–75% (a seconda del modello) | 100% continuo |
| Portata (FAD) | 0,5–50 CFM (da piccolo a medio) | 10–3.000 CFM (da medio a grande) |
| Pressione di esercizio | Fino a 200 psi (standard); più alto con multistadio | 100–175 psi tipico; specialità fino a 500 psi |
| Efficienza energetica (potenza specifica) | kW più elevati per CFM (meno efficiente a pieno carico) | kW inferiori per CFM; I modelli VSD risparmiano fino al 35% |
| Livello di rumore | 70–90 dB(A) | 60–75 dB(A) |
| Qualità dell'erogazione dell'aria | pulsante; richiede serbatoio e postrefrigeratore | Liscio, coerente; pulsazione minima |
| Costo iniziale (10 CV) | $ 800– $ 3.000 | $ 4.000– $ 12.000 |
| Vita utile | 5.000–10.000 ore tipiche | 60.000–100.000 ore con una corretta manutenzione |
| Complessità di manutenzione | Maggiore (usura valvole, fasce elastiche, pistoni) | Inferiore (principalmente cambio olio, filtro, separatore) |
| Impronta | Compatto (con serbatoio); opzioni portatili disponibili | Più grande; unità industriali a pavimento |
Ciclo di lavoro: il differenziatore più critico
Il ciclo di lavoro è la percentuale di tempo in cui un compressore può funzionare in un determinato periodo senza surriscaldarsi o causare usura prematura. È il fattore più importante che determina quale tipo di compressore appartiene alla tua applicazione, più importante del prezzo o della marca.
- Compressori a pistoni di livello consumer tipicamente portano a Ciclo di lavoro del 50%. - devono riposare finché corrono. Un compressore valutato con un ciclo di lavoro del 50% in funzione 8 ore al giorno può comprimere attivamente solo per 4 di quelle ore.
- Compressori industriali a pistoni (modelli a due stadi per carichi pesanti) possono raggiungere Ciclo di lavoro del 75%. , adatto per officine esigenti ma che necessitano comunque di periodi di raffreddamento.
- Compressori rotativi a vite operare a Ciclo di lavoro al 100%. indefinitamente. Sono progettati per ambienti di produzione continua in cui il compressore funziona tutto il giorno, tutti i giorni.
Far funzionare un compressore a pistoni con una potenza nominale del 50% con un ciclo di lavoro del 90% in un ambiente di produzione non solo riduce l'efficienza, ma distrugge la macchina. Il risultato prevedibile è pareti dei cilindri surriscaldate, pistoni rigati e piastre delle valvole bruciate. Questo è il motivo qualsiasi applicazione che richieda più di 6–7 ore di funzionamento giornaliero del compressore dovrebbe passare automaticamente a una macchina a vite a meno che non vi sia una ragione convincente contraria.
Efficienza energetica e costi operativi nel tempo
Il prezzo di acquisto anticipato rappresenta solo una frazione del costo totale di proprietà di un compressore. L'energia rappresenta in genere il 70-80% del costo di vita di un compressore in uso industriale continuativo, facendo impallidire la manutenzione e le spese in conto capitale. È qui che i compressori a vite ottengono un vantaggio decisivo a lungo termine.
Potenza specifica: il benchmark di efficienza
La potenza specifica (kW per 100 CFM di potenza) è la metrica di efficienza standard. I moderni compressori a vite a velocità fissa forniscono circa 15-18 kW per 100 CFM , mentre equivalent piston compressors typically require 20–25 kW per 100 CFM a pressioni comparabili. Su scala industriale, questa differenza si traduce in migliaia di dollari di risparmio energetico annuale.
Compressori a vite con azionamento a velocità variabile (VSD).
Lo sviluppo energetico più significativo nell'aria compressa è il compressore a vite VSD (chiamato anche azionamento a frequenza variabile, VFD), che modula la velocità del motore per soddisfare la domanda d'aria in tempo reale anziché funzionare a velocità fissa e scaricare quando la domanda diminuisce. Negli stabilimenti con domanda d’aria variabile – che descrive la maggior parte delle operazioni di produzione – I compressori a vite VSD riducono il consumo energetico del 20–35% rispetto alle alternative a velocità fissa. Su un compressore da 50 CV in funzione per 6.000 ore all’anno a 0,12 $/kWh, un risparmio energetico del 30% rappresenta all’incirca $ 8.000– $ 12.000 all'anno nella riduzione del costo dell’energia elettrica.
Realtà sull'efficienza del compressore a pistoni
I compressori a pistoni sprecano energia durante le fasi di scarico e di inattività. Molti modelli consumer e per l’industria leggera non hanno alcun meccanismo di scarico: il motore semplicemente si ferma e si riavvia, provocando un’elevata corrente di spunto a ogni ciclo. Gli avviamenti frequenti degradano gli avvolgimenti del motore e aumentano i costi della domanda elettrica. Per un uso intermittente questa inefficienza è accettabile; per l'uso continuo, rende l'economia operativa insostenibile.
Requisiti di manutenzione e affidabilità a lungo termine
Manutenzione del compressore d'aria a pistoni
I compressori a pistoni hanno più componenti soggetti ad usura: valvole, fasce elastiche, pareti dei cilindri, bielle e spinotti sono tutti sottoposti a stress meccanico ad ogni corsa. Gli intervalli e le azioni di manutenzione tipici includono:
- Ogni 500 ore: Controllare e sostituire il filtro di aspirazione; umidità del serbatoio di scarico; controllare la tensione della cinghia (modelli con trasmissione a cinghia).
- Ogni 1.000 ore: Cambio olio compressore (modelli lubrificati); ispezionare le valvole per eventuali accumuli di carbonio o danni.
- Ogni 2.000–3.000 ore: Sostituzione della valvola: un punto di guasto comune. Le valvole lamellari si rompono e perdono efficienza, causando una riduzione della pressione di uscita e un aumento dell'assorbimento di potenza.
- Ogni 5.000–8.000 ore: Potrebbe essere necessaria una revisione completa: fasce elastiche, ispezione della canna del cilindro, sostituzione dei cuscinetti.
Il guasto della valvola è l'evento di manutenzione non pianificata più frequente sui compressori a pistoni. Una singola valvola di scarico rotta su una macchina a due stadi può eliminare 30–40% della capacità produttiva mentre la macchina continua a funzionare e a consumare energia: un'inefficienza nascosta che molti operatori non rilevano finché i problemi di prestazioni non diventano acuti.
Manutenzione del compressore d'aria a vite
I compressori rotativi a vite hanno molte meno parti soggette ad usura nell'elemento di compressione stesso. I profili del rotore sono progettati per garantire stabilità del gioco a lungo termine e il sistema di iniezione dell'olio gestisce la lubrificazione e la tenuta in modo continuo. La manutenzione standard di un compressore a vite a iniezione d'olio comprende:
- Ogni 1.000–2.000 ore: Sostituzione elemento separatore aria/olio; cambio filtro olio; sostituzione del filtro di ingresso dell'aria.
- Ogni 4.000–8.000 ore: Cambio completo dell'olio (l'olio sintetico estende gli intervalli); ispezione e pulizia del frigorifero.
- Ogni 20.000–40.000 ore: Revisione o sostituzione del gruppo vite (elemento rotore): il principale evento di mantenimento del capitale.
Il revisione gruppo pompante è costoso – da 3.000 a 15.000 dollari a seconda delle dimensioni del compressore – ma a 20.000 ore rappresenta un costo di manutenzione per ora di funzionamento molto inferiore rispetto al totale delle parti e della manodopera su una macchina a pistoni nello stesso periodo.
Considerazioni sulla qualità dell'aria
Il quality of compressed air — oil content, moisture, particulates — matters critically in applications like painting, food processing, pharmaceutical manufacturing, electronics assembly, and medical equipment.
- Compressori a pistoni lubrificati ad olio introdurre aerosol d'olio nel flusso d'aria. Il contenuto di olio residuo all'uscita è tipicamente 3-5 ppm senza filtrazione a valle, e maggiore se gli anelli sono usurati. Adatto per aria generale di officina e utensili pneumatici; non adatto alla verniciatura o al contatto con gli alimenti senza un'adeguata filtrazione.
- Compressori a vite a iniezione d'olio raggiungere Trascinamento di olio di 2–3 ppm con un elemento separatore standard in buone condizioni. Con filtri a coalescenza ad alta efficienza a valle, questo può essere ridotto a 0,01 ppm — adatto alla maggior parte degli standard di qualità industriale.
- Compressori a vite senza olio eliminare completamente l'olio dalla camera di compressione, erogando Aria di classe 0 secondo ISO 8573-1 — lo standard richiesto nelle fabbriche di semiconduttori, nelle linee di imbottigliamento di alimenti e bevande e nelle camere bianche farmaceutiche. Queste unità costano 40–80% in più rispetto ai modelli equivalenti a iniezione d'olio e richiedono una manutenzione più intensiva dei rivestimenti a secco del rotore.
- Compressori a pistoni senza olio (Anelli rivestiti in PTFE, nessuna lubrificazione nel cilindro) forniscono aria priva di olio a portate inferiori e sono comuni nelle applicazioni dentistiche, di laboratorio e in piccole applicazioni mediche.
Quali applicazioni si adattano a ciascun tipo di compressore
| Applicazione | Tipo consigliato | Motivo |
|---|---|---|
| Garage domestico/laboratorio fai da te | Pistone | Ciclo di lavoro basso; volume basso; basso costo giustificato |
| Autofficina per riparazioni auto | Pistone (small shop) / Screw (busy shop) | Dipende dal numero di baie e dalle ore di utilizzo dell'aria |
| Gommista/centro assistenza | Vite | Conteggio cicli elevato; domanda continua da più baie |
| Linea di produzione/assemblaggio | Vite | Ciclo di lavoro al 100%.; consistent pressure critical |
| Lavori di sabbiatura/abrasione | Vite or heavy-duty piston | Elevata domanda di CFM; pistone utilizzabile se il tempo di esecuzione è limitato |
| Produzione di alimenti e bevande | Vite senza olio | È richiesta aria ISO 8573 Classe 0; servizio continuo |
| Studio dentistico | Pistone senza olio o scorrimento senza olio | Aria a basso flusso e priva di olio; domanda intermittente |
| Cantiere (portatile) | Pistone (portable diesel or electric) | La portabilità è essenziale; uso intermittente dello strumento |
| Applicazioni ad alta pressione (>200 psi) | Pistone multistadio | Pistone multistadio can reach 3,000–6,000 psi for PET blow molding, breathing air |
Costo totale di proprietà: un esempio di 10 anni
Per rendere concreto il confronto finanziario, consideriamo a Compressore da 10 hp in funzione 2.000 ore all'anno per 10 anni al costo dell’elettricità di 0,12 $/kWh:
| Categoria di costo | Pistone Compressor | Vite Compressor (Fixed Speed) | Vite Compressor (VSD) |
|---|---|---|---|
| Prezzo d'acquisto | $ 2.000 | $ 7.500 | $ 11.000 |
| Costo energetico a 10 anni | ~ $ 26.400 | ~ $ 21.600 | ~ $ 15.600 |
| Manutenzione di 10 anni | ~$6.000 (valvole, anelli, ricostruzioni) | ~$4.500 (oli, filtri, separatore) | ~$5.000 (oli, filtri, servizio VSD) |
| Costo totale a 10 anni | ~ $ 34.400 | ~ $ 33.600 | ~ $ 31.600 |
Il data illustrates a counterintuitive reality: anche con orari di funzionamento moderati, il prezzo di acquisto inferiore del compressore a pistoni è completamente compensato da costi energetici e di manutenzione più elevati entro 3-5 anni . Con un numero di ore di funzionamento più elevato (4.000–6.000 ore all’anno, tipico nella produzione a turni), il divario si allarga notevolmente a favore del compressore a vite.
Dimensionare correttamente il compressore
Sottodimensionare un compressore, sia esso a pistone o a vite, è altrettanto dannoso quanto selezionarne il tipo sbagliato. Questi passaggi garantiscono il corretto dimensionamento:
- Calcolare la domanda d'aria totale (CFM). Elencare ogni strumento e processo pneumatico, annotare il consumo CFM e il fattore di utilizzo (quanto tempo effettivamente funziona) e sommare la domanda simultanea. Aggiungi un Margine di sicurezza del 25–30%. per future espansioni e perdite di sistema (le perdite nei tipici sistemi industriali rappresentano 20–30% della produzione di aria compressa ).
- Determinare la pressione richiesta. Dimensioni per i requisiti di pressione più elevati nel sistema. Ogni 2 psi di pressione in eccesso rispetto a quella necessaria costa circa 1% di energia . Evitare una pressione eccessiva solo per comodità.
- Valutare il ciclo di lavoro. Se i calcoli della domanda d'aria totale mostrano che il compressore dovrà funzionare per più del 70% del tempo, passare ad una taglia superiore o passare a un compressore a vite.
- Tenete conto dell'altitudine. Ad altitudini superiori a 1.000 m (3.300 piedi), la densità dell'aria diminuisce e la potenza del compressore (CFM) diminuisce proporzionalmente. Un compressore che eroga 100 CFM al livello del mare può erogare solo 100 CFM 85–90 CFM a 1.500 m .
- Includere il trattamento a valle nella progettazione del sistema. Gli essiccatori (refrigerati o essiccanti), i filtri e i sifoni di drenaggio devono essere dimensionati per corrispondere alla potenza del compressore, non aggiunti come ripensamenti. Un essiccatore sottodimensionato su un compressore correttamente dimensionato lascia con aria umida: una svista frequente e costosa.
Quando un compressore a pistoni è ancora la risposta giusta
Nonostante i vantaggi in termini di efficienza a lungo termine dei compressori a vite, le macchine a pistoni rimangono la scelta corretta in diverse situazioni ben definite:
- Requisiti di pressione molto elevata (>200 psi): I compressori a pistoni multistadio possono raggiungere 3.000–6.000 PSI per stazioni di rifornimento di aria respirabile, soffiaggio di bottiglie in PET e caricamento di accumulatori idraulici: pressioni che i compressori a vite industriali standard non possono raggiungere.
- Utilizzo in siti portatili e remoti: I compressori a pistoni portatili alimentati a diesel rimangono lo standard per l'edilizia, la perforazione di pozzi e il lavoro su condutture remote dove non esistono infrastrutture della struttura.
- Uso intermittente reale (meno di 4 ore al giorno): Una piccola officina che utilizza aria per 30–60 minuti al giorno non ha bisogno di un compressore a vite. Una macchina a pistoni a due stadi da 60 galloni di qualità funzionerà in modo affidabile per decenni in queste condizioni.
- Budget di capitale estremamente limitati: Quando il capitale è realmente limitato e le condizioni operative rientrano nei limiti del ciclo di lavoro, un compressore a pistoni può colmare il divario, a condizione che l'operatore comprenda e rispetti il suo ciclo di lavoro.